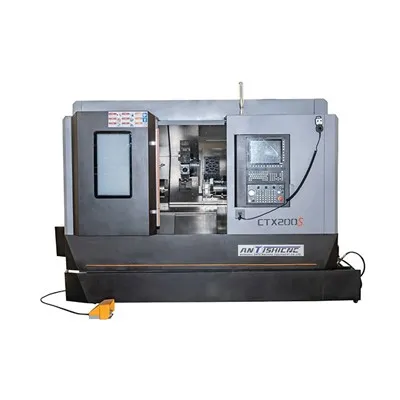
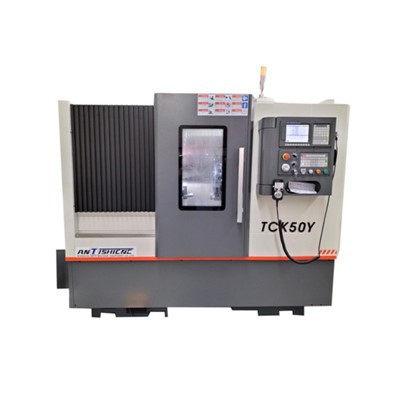
Ако някога сте държали прецизна част като компонент на медицинско устройство, аерокосмическа закопчалка или малък автомобилен конектор, вероятно сте взаимодействали с работа, която е започнала живота си на швейцарски струг с ЦПУ. Като доставчик, който е прекарал години в отстраняване на неизправности, оптимизиране и фина настройка на тези машини за нашите клиенти, наблюдавах как операциите за нарязване на резби преминават от фина, податлива на грешки стъпка до един от най-надеждните, повтарящи се процеси в съвременната прецизна обработка. Това, което отличава швейцарския струг за нарязване на резбата от включването на стандартен струг, се свежда до основния му дизайн: водещата втулка, която поддържа детайла близо до режещия инструмент, елиминирайки огъването, което съсипва точността на резбата за малки, тънки части.
За да разберем как швейцарски струг с ЦПУ извършва нарязване на резби, първо трябва да разберем какво отличава тази категория машини. За разлика от конвенционалните стругове, които захващат детайла в единия край, струговете в швейцарски стил (често заменяни с термини като CNC Swiss Turning или Swiss Type CNC Lathe) подават прътовия материал през направляваща втулка, която го държи неподвижно само на милиметри от режещите инструменти. Тази твърда опора не подлежи на обсъждане за нарязване на резби, тъй като резбите изискват прецизно аксиално движение на инструмента спрямо детайла - всяко огъване от надвеса на стандартен струг би причинило неправилно подравняване, непоследователна стъпка или повредени резби. Нашият екип в AB, като доставчик на швейцарски стругове с ЦПУ, е виждал как клиентите се борят с тази празнина години наред, преди да преминат към моделите на автоматични стругове от швейцарски тип: части, които огънаха средната резба, отхвърлиха 15% от производствените серии или не можаха да задържат толеранси, по-строги от ±0,001 инча. Днес нарязването на резби на CNC швейцарски струг е рационализиран, контролиран процес, но не е просто „натискане на бутон“. Това е поредица от координирани движения между шпиндела на машината, револвъра на инструмента и системата за управление, което изисква внимателна настройка, избор на инструмент и настройка на програмата.
Нека преминем през процеса стъпка по стъпка, като започнем с основите, които правят швейцарската машинна резба възможна. Първо, всяка операция за нарязване на резба на CNC швейцарски струг разчита на синхронизирано движение между два компонента: главния шпиндел, който върти детайла, и револвъра на инструмента, който се движи линейно по Z-ос (оста, успоредна на подаването на пръта). При конвенционалните стругове използвате водещ винт, свързан към шпиндела, за да управлявате аксиалното движение на инструмента, което ограничава гъвкавостта на сложни или малки части. При CNC Swiss Lathe Machining настройка, тази синхронизация се управлява електронно чрез системата за управление на машината - не е необходим физически водещ винт. Управлението чете сигнала на енкодера на шпиндела (сензор, който следи на колко градуса се е завъртял шпинделът) и изпраща точни, времеви команди към револвъра на инструмента, за да се премести на точно разстояние по Z за всеки градус на въртене на шпиндела. Например резба със стъпка от 1 mm изисква инструментът да се движи с 1 mm по Z всеки път, когато шпинделът направи едно пълно завъртане на 360 градуса. Тази електронна предавка се нарича "камерна" или "шпинделна синхронизация" и това е, което прави нарязването на резба на CNC швейцарски струг много по-гъвкаво от ръчното или полуавтоматично нарязване на резба на швейцарски струг.
На следващо място, изборът на инструмент е критична стъпка за създаване или разрушаване, която много нови оператори на стругове в Швейцария подценяват. Инструментите за нарязване на резби се предлагат в два основни стила за швейцарските машини: вложки за едноточково нарязване на резби и инструменти за формовани резби (често наричани ролкови матрици). Едноточковата резба е най-често срещаната за високопрецизни, персонализирани нишки, като тези, използвани в ортопедичните импланти. Тези вложки са изработени от бързорежеща стомана или карбид, шлифовани, за да съответстват на профила на резбата - V-образна, трапецовидна или дори персонализирана метрична или унифицирана резба. Револвърът на инструмента се движи по спираловидна траектория по протежение на Z, потапяйки вложката в детайла при всяко преминаване, за да изреже една "страна" на резбата на оборот. За разлика от това, ролковата резба използва две матрици от закалена стомана, които се притискат в детайла, докато се върти, измествайки материала, за да образува резбата. Той е по-бърз, по-издръжлив за големи обеми и произвежда по-здрави нишки, защото компресира материала, вместо да го реже. Често съветваме клиентите, че изборът между тези два метода зависи от тяхната част: ролковата резба работи най-добре за меки материали като месинг или алуминий за крепежни елементи, докато едноточковата резба е единственият начин да се поддържат строги допуски за медицински или космически части.
След като инструментът бъде избран, процесът на настройка започва и това е мястото, където CNC Swiss Lathe Machining наистина блести за последователност. Първо, прътът се подава през направляващата втулка и се захваща от главния шпиндел, като излишният прът се простира покрай втулката към режещите инструменти. Преди нарязване на резба машината обикновено ще извърши операция по направата на лицева повърхност и пробиване, за да създаде гладка, плоска повърхност, където ще започне резбата - всяко изпъкване или неравност тук ще доведе до отчупване на вложката за резба или отклонение на стъпката на резбата. След това системата за управление зарежда програмата за резба, която включва специфични параметри: стъпка, дълбочина на всеки срез, брой минавания и начална и крайна точка на резбата. Често срещана грешка, която виждаме да допускат новите оператори, е задаването на началната точка на резбата твърде близо до главния шпиндел или твърде далеч от края на шината. „Изтичането на резбата“ (малката част без резба в началото на детайла) трябва да е достатъчно дълго, за да може инструментът да ускори до пълна скорост на подаване, преди да започне рязане, а „облекчението на резбата“ в края трябва да е достатъчно дълго, за да може инструментът да забави, така че да не се блъсна в детайла. На стандартен струг тази настройка се извършва ръчно с пробни разрези, но на CNC швейцарски струг е програмиран с точни координати, така че можете да работите с десетки идентични части без настройка.
Едно от най-големите предимства на нарязването на резби на CNC Swiss Lathe е способността му да извършва множество операции в една настройка, което намалява грешките и подобрява ефективността. Например част за хидравличен клапан може да изисква завъртане на стъпка, пробиване на дупка и резба на тази дупка - всичко това в един цикъл на швейцарския струг. Тъй като водещата втулка поддържа частта по време на всяка операция, няма нужда да захващате отново частта във втора машина (стъпка, която въвежда грешки при подравняване). Револвърът на инструмента на повечето швейцарски стругове има от 8 до 12 станции, всяка от които държи различен инструмент за лицева повърхност, пробиване, резбоване, нарязване на канали - така че машината безпроблемно превключва между операциите. Наскоро работихме с клиент, който произвеждаше 10 000 части за медицински клапани на конвенционален струг, което изискваше три отделни настройки и доведе до 12% процент на отхвърляне от неправилно подравнени резби. Преминаването към автоматичен струг от швейцарски тип намали това до по-малко от 1% отхвърляне и намали времето за производство на детайл с 40%, всичко това, защото операцията по нарязване на резба беше извършена в една единствена, твърда настройка.
Но нарязването на резба на швейцарски струг с ЦПУ не е без предизвикателства, особено когато работите с много малки части – помислете за части с диаметър по-малък от 2 mm, често срещани в компонентите на смартфони или части за часовници. Същата водеща втулка, която осигурява твърдост за по-големи части, понякога може да причини триене или деформация за изключително малки детайли, така че ние работим с клиентите, за да коригираме скоростта на подаване и скоростта на шпиндела, за да компенсираме. Твърде високата скорост на шпиндела причинява вибрации, което води до непостоянна дълбочина на резбата; твърде ниско и инструментът се трие, което води до размазване на материала и нишката излиза извън спецификациите. Изборът на охлаждаща течност е друг ключов фактор: охлаждащата течност с високо налягане и висок поток често се използва в швейцарската обработка, за да отмие стружките от жлеба на резбата, тъй като натрупването на стружки между вложката и детайла ще накара инструмента да издълбае резбата. Имахме клиенти, които се опитваха да използват стандартни системи за охлаждане от техните стари конвенционални стругове и се натъкваха на постоянни грешки в резбите, свързани с чип, така че винаги препоръчваме на нашите клиенти да инвестират в система за охлаждане през инструмента за техните швейцарски стругове.
Друга усъвършенствана характеристика, която отличава модерния CNC швейцарски струг за обработка на резби, е завихрянето на резбата, специализиран процес, използван за големи вътрешни резби или резби на дълги, тънки части. Въртящата се резба използва въртяща се глава с множество вложки за резби, които се въртят около детайла с висока скорост, като нарязват резбата с едно минаване, а не с няколко минавания с едноточкова вложка. Този процес е идеален за дълги части като медицински водачи или малки валове, където едноточковата резба би причинила огъване на детайла. Въпреки че завихрянето на резби е по-специализирано, много от моделите на стругове с ЦПУ от швейцарски тип, които доставяме, имат опционални въртящи се глави, така че клиентите да могат да се справят с по-широк набор от приложения за нарязване на резби, без да инвестират в отделно оборудване.


Като доставчик на швейцарски стругове с ЦПУ винаги подчертавам, че нарязването на резби на тези машини не е просто функция на самата машина – това е комбинация от дизайна на машината, инструменталната екипировка, програмата и експертния опит на оператора. Твърдата водеща втулка, електронната синхронизация на шпиндела и многопозиционната револверна глава правят швейцарските стругове уникално подходящи за нарязване на малки, прецизни части, с които конвенционалните стругове не могат да се справят. За клиенти, които искат да подобрят последователността на резбите, да намалят процента на отхвърляне или да разширят възможностите си за детайли, преминаването към струг в швейцарски стил често е решението, от което се нуждаят.
Ако работите по проект, който изисква прецизно нарязване на резби, или искате да надстроите операциите си по обработка, ще се радваме да ви преведем през това как нашите швейцарски стругове могат да отговорят на вашите нужди. Независимо дали произвеждате медицински компоненти, автомобилни конектори или аерокосмически крепежни елементи, нашият екип има опита, за да ви помогне да оптимизирате вашите процеси на резба. Свържете се с нас днес, за да обсъдим вашите изисквания и да научите как швейцарски струг с ЦПУ може да подобри производството ви.
препратки:
- Американски машинист. (2022). „Стругове в швейцарски стил: Дизайн и приложения за прецизна обработка.“ Общество на инженерите в производството.
- Смит, Дж. (2021). „Операции за нарязване на резби на CNC швейцарски стругови центри.“ Машинна наука и технологии, 25 (3), 412-435.
- DeGarmo, EP, Black, JT и Kohser, RA (2020). Материали и процеси в производството (13-то издание). Уайли.
- Швейцарска асоциация за металорежещи машини. (2023). „Най-добри практики за резба на стругове с ЦПУ от швейцарски тип.“ Международно изложение за производствени технологии.