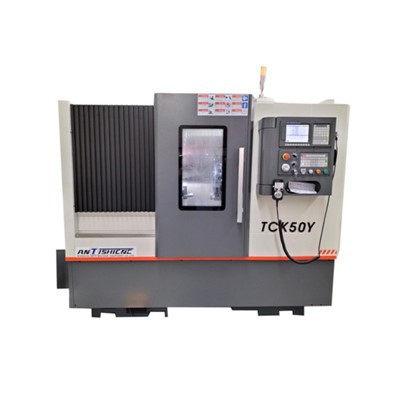
Ако някога сте прекарвали време в работа със струг с ЦПУ Fanuc, знаете колко е разочароващо, когато концентричността на детайла е изключена. Една грешна настройка, малко грешно калибриране или дори износен патронник и оставате с части, които не пасват, биват отхвърлени или ви костват време и пари. Вече повече от 12 години съм в играта със стругове с ЦПУ, работейки директно с магазини, за да реша точно тези проблеми, и видях от първа ръка, че проблемите с концентричността рядко идват от самата машина – те идват от малки, лесни за пропускане стъпки в настройката, работата и поддръжката. Като човек, който доставя CNC стругове на Fanuc, съставих това практично ръководство без пух, за да се уверите, че вашите детайли остават идеално концентрични всеки път.
Първо, нека изясним едно нещо: концентричността не е свързана с предположения, а с процес. Много нови оператори скачат направо към стартиране на цикъла, без да проверяват отново основите, и точно там се случват грешки. Нека започнем с работното място, защото това е най-големият фактор, който виждам да обърква магазините. Вашият патронник е точката на свързване между вашия детайл и машината, така че ако не е поставен правилно, нищо друго няма значение. Имал съм клиенти, които са ми се обаждали в 2 часа през нощта в паника, защото са пуснали 50 лоши части и са го проследили до патронник, който не е бил затегнат равномерно. Когато настройвате част на струг Fanuc, не дърпайте просто ключа на патронника, докато спре. Всеки път използвам метода „въртящ момент според спецификациите“ и казвам на всички мои клиенти да държат динамометричен ключ близо до машината си – без изключения. Особено за патронници с три челюсти трябва да затегнете всяка челюст постепенно, кръстосано, до 80% от препоръчителния въртящ момент на патронника, след което да направите второ минаване до 100%. Това предотвратява изместването на челюстите, докато стягате, което изхвърля концентричността по-бързо от всичко друго.
Изчакайте, и ако работите с по-големи части или части с неправилни форми, стандартната тричелюст може да не ви свърши. Това е моментът, когато патронник с четири челюсти или цанга е най-добрият ви залог, но дори и тогава трябва да изпълните частта. Винаги уча операторите да използват циферблатен индикатор за това - искате да проверите биенето на външния диаметър на частта, преди дори да започнете да програмирате. Повечето контроли на Fanuc имат проста функция за регулиране на изместването на челюстите в движение, така че не е нужно ръчно да разхлабвате и затягате челюстите дузина пъти. Виждал съм магазини да пропускат тази стъпка, за да спестят 10 минути, и в крайна сметка да губят час в ремонт на лоши части. Не си струва.
Следва настройката и калибрирането на машината - това не е само за сервизните техници, нали? Дори ако сте закупили първокласен CNC струг Fanuc като тозиCNC струг машина с плоско леглоПредлагам, вашата машина се нуждае от редовни проверки, за да работи правилно. Най-честата грешка тук е пренебрегването на центровката на машината. С течение на времето пътищата, шпинделът и купола могат да се изместят малко и това води до лоша концентричност, особено при дълги части. Препоръчвам да правите бърза проверка на центровката на всеки 500 работни часа. Нямате нужда от огромен инструмент на ниво лаборатория - само прецизна лента, индикатор за циферблат и прав ръб. Прокарайте щангата по Z-ос и проверете за някакво отклонение; ако е повече от 0,001 инча, обадете се на вашия сервизен техник. Машините Fanuc са създадени да поддържат центровка, но не са неразрушими - особено ако работят в натоварен магазин с тежки части.
Разбиването на шпиндела е друг голям проблем, който хората пренебрегват. Шпинделът е това, което върти детайла, така че ако се клати, вашата част ще излезе извън кръга, преди дори да докосне инструмента. За да проверите биенето на шпиндела, монтирайте пробна щанга в патронника, завъртете я бавно и използвайте циферблатен индикатор, за да измерите на върха на щангата. Ако биенето е над 0,0005 инча, това е проблем. Понякога това е просто мръсен конус на шпиндела – вземете чиста кърпа без власинки (без хартиени кърпи, те оставят власинки!) и избършете конуса и задната страна на тестовата лента. Поправих толкова много обаждания на „лош шпиндел“ само с това. Ако все още е изключен, може да се наложи да регулирате предварителното натоварване на шпинделния лагер, което е нещо, което можете да направите с диагностичните екрани на управлението на Fanuc - няма нужда да разглобявате цялото нещо.
Програмирането и настройката на инструментите идват на следващо място и виждам толкова много оператори да се справят и тук. Когато докосвате инструменти, уверете се, че използвате същата настройка за държане, която ще използвате за производство. Изчакайте, това звучи очевидно, но ще се изненадате колко много хора докосват инструменти с отстранен детайл или с различен натиск на патронника. Ако налягането на вашия патронник е 1000 PSI за производство, не докосвайте с 500 PSI - тази малка разлика в позицията на детайла ще наруши концентричността. Също така обърнете внимание на износването на инструмента. Дори нова вложка ще се износи малко след 10 или 20 части и това може да измести върха на инструмента с хилядна от инча, което се добавя към дългите части. Контролите на Fanuc имат функции за компенсиране на износването на инструмента, така че можете да регулирате това бързо между сериите. Поставих правило за моите клиенти: проверявайте износването на инструмента след всеки 50 части и правете пълна проверка на отместването на инструмента на всеки 100 части. Това е много по-лесно, отколкото да преработите цяла група лоши части.
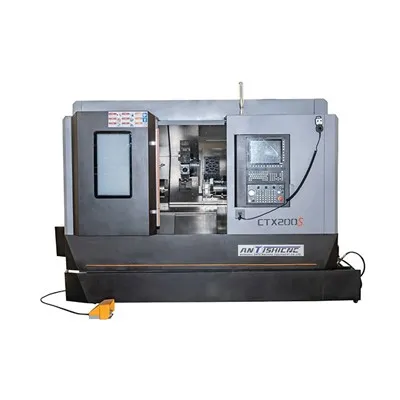
Изчакайте, ако извършвате операции по фрезоване на вашия струг Fanuc, като шлицоване или пробиване, и имате нужда както стругованите, така и фрезованите елементи да бъдат концентрични, стандартният струг може да не е достатъчен. Тогава аЦентрална машина за стругова фрезаидва на помощ. Тези машини са създадени да синхронизират осите на струговане и фрезоване, така че не се налага да фиксирате отново детайла, което е причина №1 за проблеми с концентричността при многооперационни части. Миналата година имах клиент, който работеше с вентили на автомобилни двигатели на стандартен хоризонтален струг и получаваше 0,003 инча грешка на концентричността, защото трябваше да обърнат частта, за да фрезоват краищата. Преминаха към център за стругова фреза и го свалиха до 0,0008 инча под техните спецификации и спестиха два часа на партида части. Това е вид победа, която със сигурност прави инвестицията си струва.
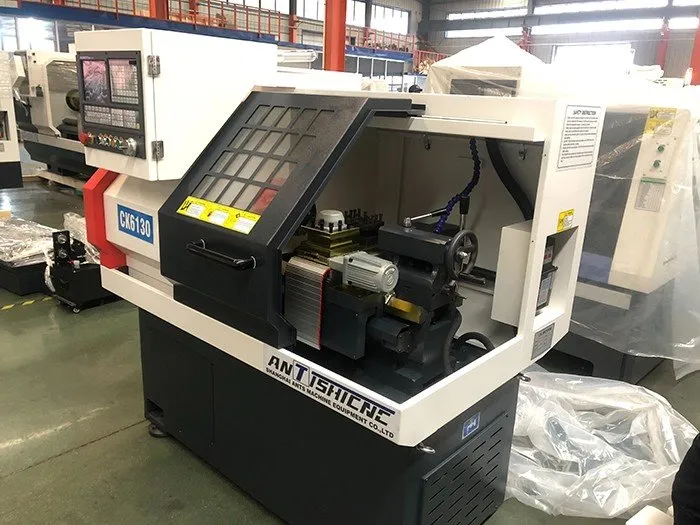

Също така, нека поговорим за материала на частите и закрепването за странни форми. Ако управлявате част, която е асиметрична, като вал с шпонков канал, не можете просто да я хвърлите в три челюсти и да тръгнете. Използвайте меки челюсти, които сте обработили специално за тази част. Обработването на меки челюсти, за да съответстват на OD на детайла, означава перфектно прилягане, без празнини, без разместване. Винаги уча клиентите си да обработват меки челюсти на самия струг, докато челюстите са монтирани в патронника. По този начин се уверявате, че вътрешният диаметър на челюстта е идеално концентричен спрямо шпиндела на машината. Отнема допълнителни 10 минути, но елиминира 90% от грешките на концентричност, свързани с фиксирането. Не мога да ви кажа колко пъти съм виждал магазини да използват обикновени твърди челюсти за персонализирани части и се чудя защо частите им са извън центъра.
Друго нещо, което често се пренебрегва: частична подготовка. Уверете се, че необработеният детайл, който използвате, сам по себе си е концентричен. Ако струговате прътов материал, проверете външния му изход, преди да го поставите в патронника. Лента, която е огъната или има голямо петно върху OD, никога няма да бъде концентрична, без значение колко добра е вашата настройка. Държа преносим индикатор с циферблат във всяка кутия с инструменти, която давам на нови клиенти, и им казвам да проверяват всеки прът преди настройка. Ако има повече от 0,002 инча изтичане, сменете го с друга лента. Това е малка стъпка, но спестява много разочарование по-късно.
Чакай, какво ще кажете, когато бягате с дълги, тънки части? Те са трудни, защото се огъват под силата на рязане, което нарушава концентричността. Винаги препоръчвам да използвате стабилна опора или следваща опора за части, по-дълги от 10 пъти техния диаметър. Уверете се, че останалата част е нагласена точно както трябва - твърде стегната, и тя ще вкара частта или ще добави триене; твърде разхлабена и частта все още ще се огъне. Контролът на Fanuc ви позволява да синхронизирате движението на остатъка с оста Z на струга, така че не е необходимо да го регулирате ръчно на всеки няколко инча. Преди известно време имах клиент, работещ с алуминиеви клапани с дължина 3 фута, и те получаваха части, които бяха заострени на 0,005 инча от край до край, защото пропускаха използването на опорна опора. След като добавиха това, техните грешки при концентричност намаляха с 80% - промяна на играта.
Да не забравяме и редовната поддръжка на машината. Аз доставям многоХоризонтален CNC стругиХоризонтален стругмодели до малки магазини и тези, които следят поддръжката, имат много по-малко проблеми с концентричността от тези, които чакат, докато нещо се счупи. Почиствайте пътищата всяка седмица - стърготини и остатъци от охлаждаща течност могат да заседнат, което да доведе до завързване и изместване на каретката. Смажете лагерите на шпиндела според графика на Fanuc, а не когато се сетите. И сменете износените части, като челюсти на патронника или уплътнения, преди да причинят проблем. Уплътнение за патронник за 20 $ е много по-евтино от лоша партида от части от 2000 $.
Сега нека поговорим за отстраняване на неизправности, когато имате проблеми с концентричността. Първо, не се паникьосвайте - 9 пъти от 10 това е лесно решение. Започнете с основите: проверете въртящия момент на патронника, проверете биенето на шпиндела, проверете отместванията на инструмента. Винаги казвам на операторите да работят отзад, а не обратното. Имах клиент миналия месец, който получаваше 0,004 инча грешка на концентричността на болтове от неръждаема стомана. Той прекара два часа в проверка на програмата, инструмента, револвера и накрая осъзна, че е затегнал челюстите на патронника неравномерно, когато е сменил партида части. Поправи го и проблемът изчезна за 2 минути. Това е вид грешка, която правите само веднъж, нали?
Освен това се възползвайте от вградените диагностични инструменти на Fanuc control. Те не са само за сервизни техници - можете да ги използвате, за да проверите натоварването на шпиндела, подравняването на осите и дори стойностите на отместването на челюстта в реално време. Повечето оператори не знаят за съществуването на тези функции и могат да спестят толкова много време. Например, ако издърпате екрана за диагностика на биене на шпиндела на вашето управление Fanuc, можете да видите точно колко колебания има без индикатор за циферблат, което ускорява проверките наполовина.
Чакай, още нещо: обучение на оператори. Мога да ви доставя най-добрия CNC струг Fanuc на пазара, катоСтруг с плоско леглоПрепоръчвам за малки до средни части, но ако вашите оператори не знаят как да го настроят правилно, пак ще имате проблеми. Предлагам безплатно обучение на място за всички мои клиенти, защото знам, че това прави разликата между добра машина и страхотна машина. Уча ги не само как да управляват контрола, но и как да отстраняват проблеми с концентричността, как да проверяват работното захващане и как да правят прости калибрации. През повечето време магазините с добре обучени оператори нямат проблеми с концентричността – те просто знаят малките стъпки, които правят всичко различно.
В крайна сметка, концентричността на струг с ЦПУ на Fanuc не е ракетна наука. Става дума за това да бъдете последователни, да не отрязвате ъглите и да обръщате внимание на малките детайли. От начина, по който затягате челюстите на патронника си до проверката на пръта преди настройка, от използването на меки челюсти за персонализирани части до извършването на редовни проверки на подравняването, всяка стъпка допринася за части, които са идеално концентрични. Ако ви е омръзнало да бракувате части поради лоша концентричност или ако търсите надежден струг Fanuc, който ще ви помогне да постигнете вашите спецификации за толеранс, не се колебайте да се свържете с нас. Тук съм, за да ви помогна да разберете от какво се нуждае вашият магазин, независимо дали това е стандартен хоризонтален струг, център за стругова фреза за многофункционални части или просто съвети за отстраняване на проблемите, с които вече се сблъсквате.
препратки:
- Fanuc Corporation. (2022). Ръководство за работа на струг с ЦПУ Fanuc: Захващане и калибриране.
- Международно общество за производствен инженеринг. (2021 г.). „Източници на грешка на концентричността при CNC струговане: казус от производство на малки партиди.“ Journal of Manufacturing Processes, Vol. 67, стр. 412-421.
- Инструментална и производствена асоциация. (2023). „Най-добри практики за обработка на меки челюсти и захващане за CNC стругове.“ Технически бюлетин на TPA 108.
- Наръчник на машиниста: Издание за струговане с ЦПУ. (2022). Industrial Press Inc., Ню Йорк.